Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Engenharia de Processos
Um ciclo de revestimento é uma cadeia de janelas controladas em vez de uma única ação. É assim que o bombeamento, a liberação de gases, a gravação iônica, a deposição e o resfriamento se encaixam em uma linha de produção real, e onde os filmes finos geralmente são perdidos.
Retire o hardware e um processo de máquina de revestimento a vácuo faz um trabalho: remove da câmara tudo o que você não pediu para estar lá e, em seguida, permite que um material escolhido chegue à superfície da peça sob energia controlada. O filme obtido é o resultado de três variáveis – pressão de fundo, energia iônica no substrato e taxa e tempo de deposição. Todas as outras configurações, desde o fluxo de argônio até a rotação do gabarito, são apenas uma forma de ajustar esses três.
É por isso que duas lojas podem executar “a mesma” receita de PVD e ver resultados diferentes. Uma câmara mantida a 3 x 10⁻³ Pa sem aquecimento do substrato ainda carrega uma carga de vapor d'água que compete com o revestimento pelos locais de colagem. A mesma câmara a 4 x 10⁻⁴ Pa após um cozimento adequado se comporta como uma máquina diferente. A pressão por si só não é o número que importa; a relação entre a carga de gás residual e a taxa de deposição é.
O vácuo não é o objetivo do processo. É o filtro que decide o que mais pode tocar na peça antes do filme.
A maioria dos ciclos de lote segue a mesma sequência, quer a máquina use arco catódico, pulverização catódica por magnetron ou evaporação térmica. As diferenças ficam no meio do ciclo, não no final.
Nota de segurança: nunca ventile uma câmara quente diretamente para a atmosfera e nunca ignore os intertravamentos das portas para economizar alguns minutos. Uma carga quente encontrando ar úmido oxidará, e o mesmo atalho em um sistema grande expõe os operadores a instalações quentes e conjuntos de bombas móveis.
O middle of the cycle is where methods diverge, and that choice sets the practical limits on rate, uniformity, and defect risk.
| Método | Pressão de trabalho | Espessura típica do filme | Risco principal do processo |
|---|---|---|---|
| Ormal evaporation | 10⁻³–10⁻² Pa | 0,2–1 µm | Deposição na linha de visão e cobertura fraca em formas complexas |
| Arco catódico | 5 x 10⁻² – 5 x 10⁻¹ Pa | 1–5 µm | Macropartículas e gotículas pousando dentro do filme |
| Pulverização de magnetron | 0,1–1 Pa | 0,5–3 µm | Taxa lenta e envenenamento de alvo reativo |
| DLC/DCV assistida por plasma | 0,1–1 Pa with hydrocarbon gas | 1–3 µm | Alta tensão de filme e adesão em substratos de aço |
Uma linha decorativa que persegue a consistência da cor geralmente se estabelece na deposição de múltiplos arcos, enquanto uma linha de filtro óptico não pode usar arco, porque uma única gota destrói a pilha de camadas. A seleção do processo é, portanto, uma troca entre velocidade, qualidade da superfície e geometria das peças no acessório.
O desvio do processo raramente é dramático. Isso arrepia. Uma máquina que registra os mesmos oito valores em cada execução geralmente pode rastrear um defeito até sua origem em um ou dois lotes, em vez de uma ou duas semanas.
Tolerância prática: em muitas linhas decorativas, uma oscilação de pressão de trabalho de mais ou menos dez por cento é invisível na peça acabada, enquanto uma queda de polarização de 20 V muda a cor de um filme TiN o suficiente para que o cliente rejeite o lote. Decida por filme quais valores ganham um alarme e quais ganham apenas uma linha de registro.
A maioria dos defeitos de revestimento são defeitos de processo, e não defeitos de equipamento, e aparecem em locais previsíveis.
Observe o padrão, não a parte: uma peça rejeitada geralmente está causando danos. O mesmo defeito que aparece na mesma posição do gabarito, lote após lote, é uma assinatura da câmara – fluxo de gás, condição da blindagem ou rotação – e uma limpeza extra não resolverá o problema.
O part decides more of the recipe than the machine does. Three groups cover most production requests, and each one pushes the process in a different direction.
Ferramentas de corte, matrizes de conformação e componentes de transmissão precisam de 1–5 µm de nitreto duro ou filme à base de carbono e uma temperatura de substrato alta o suficiente para construir uma ligação metalúrgica. Os ciclos são longos, os testes de adesão não são negociáveis e uma plataforma dedicada para revestimento duro é geralmente mais econômica do que adaptar uma máquina decorativa.
Refletores e carcaças de lâmpadas combinam uma camada base, uma camada refletiva de alumínio e uma camada superior protetora. A camada de base é tão importante quanto o metal, porque esconde marcas de moldagem que, de outra forma, apareceriam através de um acabamento espelhado. Rodas, frisos e emblemas seguem a mesma lógica, tendo a consistência de cores como principal critério de aceitação.
Acessórios, utensílios de mesa, pulseiras de relógio e ferragens para portas vivem ou morrem na repetibilidade de cores, na uniformidade em superfícies polidas e, cada vez mais, no desempenho anti-impressão digital. A pulverização catódica proporciona um controle mais rígido sobre a cor e a espessura do que a deposição de arco, ao custo de um ciclo mais lento e de uma manutenção mais cuidadosa do alvo.
O bombeamento e a liberação de gases podem consumir de 30 a 50 por cento de um ciclo de lote, e a deposição geralmente leva menos da metade do tempo disponível. Essa proporção explica por que o projeto do gabarito, a densidade de carga e a velocidade de bombeamento custam mais por peça do que um ganho marginal na taxa de deposição. Quando o tempo de ciclo se torna uma restrição, as opções honestas são uma câmara maior, uma posição de segundo lote ou um sistema em linha contínuo para peças que podem ser manuseadas em uma orientação.
O custo operacional também se esconde no trabalho que ninguém programa: trocas de óleo da bomba, meta de substituição e utilização, tempo de inatividade para limpeza do escudo e energia consumida pelas bombas de difusão que permanecem quentes entre os turnos. Uma máquina tecnicamente capaz, mas que exige intervenção mecânica semanal, raramente oferece o menor custo por peça revestida. Esse é o argumento prático para medir o equipamento em relação ao seu próprio mix de peças e tamanho do lote, conforme abordado neste guia sobre como escolher uma máquina de revestimento a vácuo PVD , antes de comparar as taxas de deposição de manchetes.
Um processo de revestimento maduro é enfadonho no melhor sentido. A pressão base retorna ao mesmo valor no mesmo tempo, as leituras de cores permanecem dentro de uma faixa estreita durante os turnos e os intervalos de manutenção são previsíveis em vez de reativos.
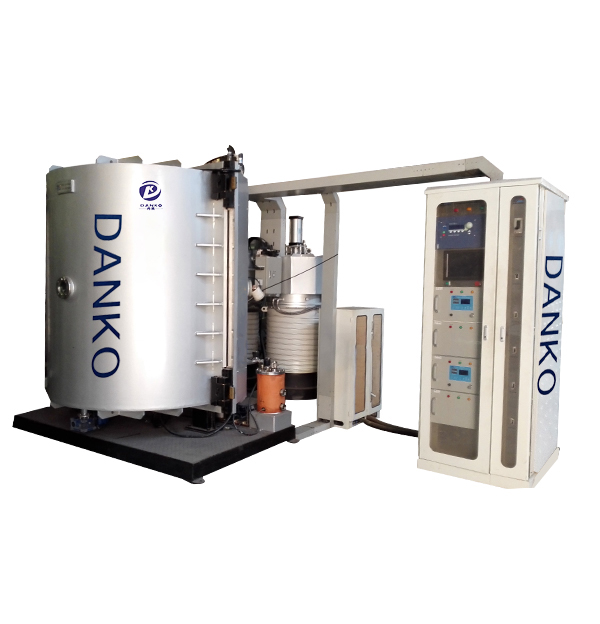
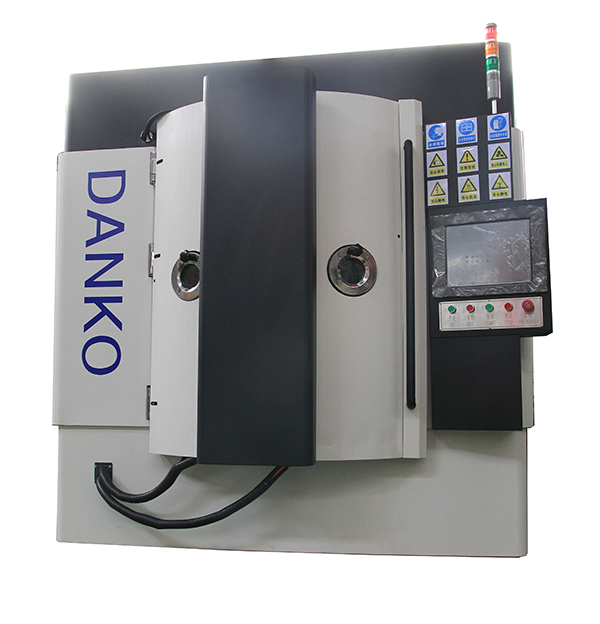
Para os fabricantes que especificam nova capacidade, isso significa comprar uma janela de processo documentada em vez de uma câmara com um alvo dentro. Sistemas de revestimento a vácuo PVD devem ser julgados pela frequência com que mantêm pressão, tendência e temperatura durante um dia inteiro de produção, porque esses três números são o que o filme realmente lembra.
Sinais de que o processo está sob controle: rejeita agrupamento em torno do manuseio em vez de posições de câmara, um novo operador pode seguir a receita sem heroísmo, e a primeira parte aceitável de um turno se parece com a última do turno anterior.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Telefone: +86-13486478562
FAX: +86-574-62496601
E-mail: [email protected]
Endereço: Nº 79 West Jinniu Road, Yuyao, cidade de Ningbo, província de Zhejiang, China

OEM/ODM Fabricantes de revestimentos PVD