Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
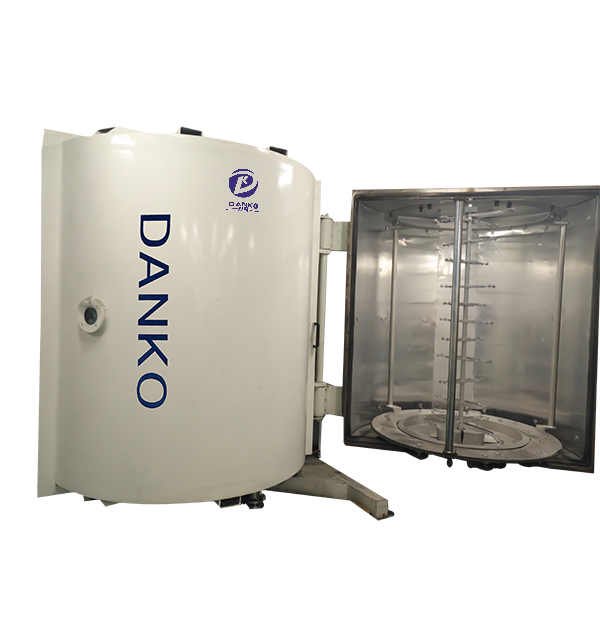
Horas de névoa salina, marcas de rack e variação de sombra decidem se um lote de alavancas será enviado. A taxa de deposição é apenas a terceira pergunta que uma fábrica de hardware deveria fazer.
Uma cena familiar em uma área de produção de hardware: uma fábrica move suas alavancas e escudos da galvanoplastia cromada para PVD, aprova uma bela amostra de latão e, em seguida, observa cerca de um terço das peças falharem em um teste de névoa salina neutra de 120 horas, algumas semanas após a produção em série. O aplicador geralmente assume a culpa. Na maioria dos casos, a câmara está fazendo exatamente o que lhe foi ordenado. A falha veio do composto de polimento deixado em uma peça fundida, de uma marca de contato do rack que se transformou em um caminho de corrosão ou de uma camada de barreira que era uma fração de mícron muito fina.
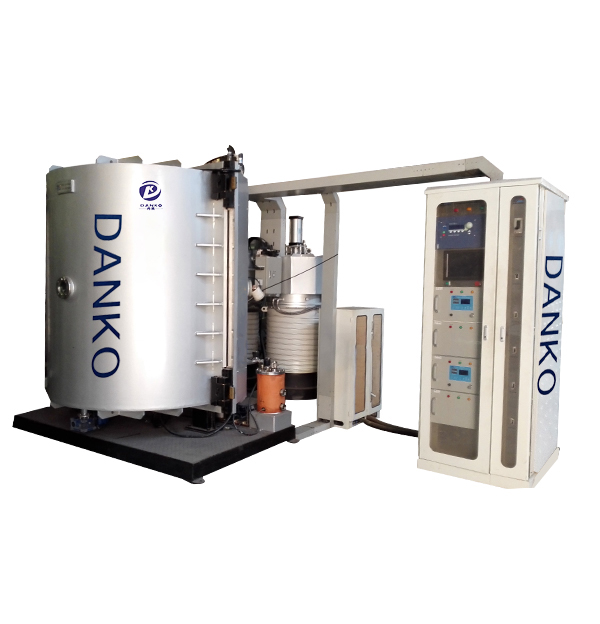
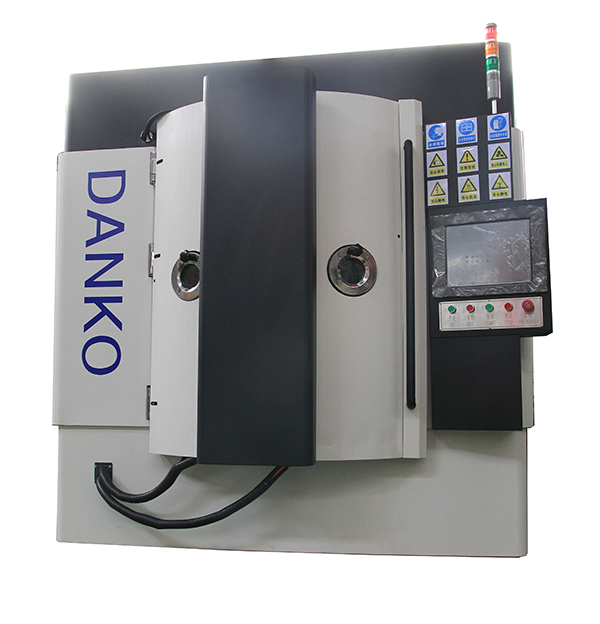
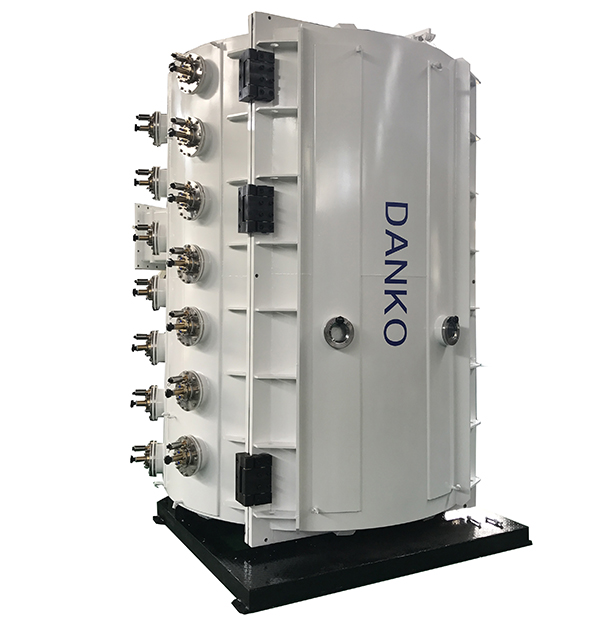
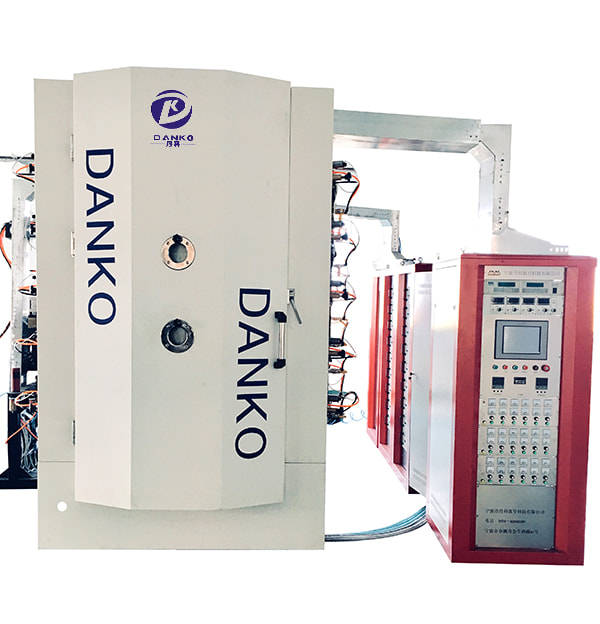
O que se segue é o que uma máquina de revestimento PVD para ferragens de portas tem que fazer de diferente de um revestidor decorativo geral, como combinar a rota de deposição com o acabamento e quais testes de aceitação devem constar no contrato de compra antes que qualquer dinheiro mude de mãos.
Conclusão primeiro: a mistura do substrato, os limites de temperatura da liga de zinco e o grau de corrosão que você precisa garantir moldam a configuração muito mais do que o tamanho da câmara ou a reputação do fornecedor.
Uma máquina comprada para ferramentas de corte e posteriormente reaproveitada para maçanetas normalmente precisa de um rack diferente, uma configuração de polarização diferente e uma camada extra. Isso é uma mudança de processo e não de equipamento, mas a máquina tem que ser capaz de fazer isso desde o início.
A maior parte da decoração de ferragens de portas funciona com revestimento iônico multiarco, pulverização catódica de magnetron ou uma câmara combinada com fontes de arco, pulverização catódica e evaporação. A chegada deve escolher o percurso e não o contrário.
A alta ionização e o bom poder de lançamento nos recessos tornam as fontes de arco o carro-chefe usual para ouro ZrN e TiN, pretos e cinzas TiAlN e CrAlN e metais de bronze TiCN ou ZrCN. Como o plasma atinge a articulação de uma dobradiça ou a borda de um escudo, as linhas de arco toleram melhor a geometria estranha do que a maioria das alternativas.
A pulverização catódica deposita filmes mais suaves e densos e mantém a cor de maneira mais uniforme em um lote amplo, o que é importante quando um catálogo lista vários tons de preto ou níquel acetinado que devem corresponder a uma gama existente. O rendimento por alvo é menor, então a pulverização catódica é escolhida pelos acabamentos que pode conter, e não pela velocidade bruta.
Uma câmara híbrida permite que uma receita construa uma pilha: uma camada de nitreto para cor, uma camada metálica ou à base de cromo para resistência à corrosão e uma fina camada superior para resistência a arranhões ou impressões digitais. Para famílias que misturam tons dourados, pretos e escovados nas mesmas peças fundidas, essa flexibilidade reduz quantas linhas dedicadas uma planta precisa.
Pinos de dobradiça, pivôs, cames de trava e suportes de fecho de porta não precisam de cor; eles precisam de baixo atrito e resistência ao desgaste. Filmes duros do tipo DLC e CrN, executados em equipamentos focados no desgaste, prolongam a vida útil e normalmente são revestidos em uma linha separada das peças decorativas.
| Rota | Acabamentos típicos | Mais adequado para | Cuidado com |
|---|---|---|---|
| Revestimento iônico multiarco | Ouro, preto, bronze, tons rosa | Alavancas fundidas, rosetas, perfis complexos | Gotas; marcas de contato do rack |
| Pulverização de magnetron | Níquel acetinado, tipo cromo, preto fosco | Corte plano, consistência de cores em lotes | Taxa mais baixa; envenenamento por alvo |
| Arco mais híbrido de pulverização catódica | Pilhas decorativas multicamadas | Catálogos mistos em uma linha | Complexidade da receita; ciclo mais longo |
| DLC e nitreto duro | Funcional cinza escuro a quase preto | Pinos de dobradiça, cames, mecanismos mais próximos | Adesão em aços endurecidos |
Uma alavanca de 130 mm com uma roseta de 22 mm é uma peça de trabalho estranha: longa, fina e visível de todos os lados. Se a corrida é lucrativa geralmente se resume a três decisões de fixação.
Observe o pré-tratamento, não apenas a câmara. Cera de polimento, resíduos de silicone e óleos para dedos sobrevivem a um ciclo ultrassônico fraco e se tornam furos após o revestimento. O tempo de limpeza e a química do banho pertencem à mesma conversa que a receita de deposição.
Solicite um teste de rack com suas próprias peças antes de assinar qualquer coisa. O desenho do acessório costuma representar um risco de compra maior do que a própria câmara, e é o item que os fornecedores têm menos probabilidade de citar detalhadamente.
Tudo o que o fornecedor promete deve ser mensurável em um lote de amostra, na fábrica, com suas peças no rack. Seis verificações cobrem a maior parte do risco nas ferragens da porta.
A deriva da sombra geralmente é um problema de controle de gás. Em processos reativos, pequenas alterações no fluxo de gás reativo ou na condição alvo alteram a cor. O controle de circuito fechado do gás reativo mantém um tom preto ou dourado estável durante um longo turno; uma válvula de agulha manual não.
Se uma alavanca não consegue sobreviver a 240 horas de névoa salina em uma fundição sob pressão de zinco, a precisão de seu tom dourado é um detalhe sobre o qual ninguém jamais discutirá.
Indique quem paga pelo retrabalho e como os lotes são aceitos ou rejeitados. Os compradores de hardware julgam o cabo acabado, não a especificação do revestimento, portanto, uma amostra assinada e uma tolerância numérica são mais importantes do que uma promessa de folheto.
Uma linha de ferragens decorativas funciona em ciclos: bombear, aquecer, gravar, depositar, resfriar, ventilar. A conta de consumíveis cobre alvos e fio de evaporação, gás de processo, reposição fontes de alimentação compatível com a mistura de origem, óleo da bomba e peças de desgaste para venezianas, vedações e isoladores.
Três alavancas de custos merecem atenção durante a avaliação:
A seleção do alvo também corrige sua paleta de cores. Uma revisão de materiais alvo de PVD comuns e as cores que eles produzem é uma maneira rápida de testar se um fornecedor está sendo honesto sobre o que é possível alcançar com zinco e aço inoxidável na mesma câmara.
Uma especificação construída em torno desses pontos tende a sobreviver ao primeiro contato com a produção.
Uma execução de aceitação de três lotes é o seguro mais barato do projeto. Ele expõe o desvio de cores, o desgaste do rack e o aumento do tempo de ciclo, enquanto o fornecedor ainda tem um incentivo para resolvê-los.
Uma máquina de revestimento PVD para ferragens de porta é apenas metade do acabamento. A outra metade é uma pilha de camadas específicas do substrato, um rack que não deixa marcas e uma linha de limpeza que remove tudo o que a sala de polimento deixou para trás.
As fábricas que tratam o revestimento como um processo e não como uma compra, com tolerâncias numéricas, uma amostra assinada e um calendário de manutenção, obtêm alavancas e dobradiças que passam pela névoa salina na primeira operação. As fábricas que compram apenas com base no tamanho da câmara tendem a redescobrir as mesmas falhas em cada nova família de produtos. Comece pelo grau de corrosão e pela geometria da peça; a especificação da máquina torna-se muito mais fácil de escrever e muito mais fácil de apoiar.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Telefone: +86-13486478562
FAX: +86-574-62496601
E-mail: [email protected]
Endereço: Nº 79 West Jinniu Road, Yuyao, cidade de Ningbo, província de Zhejiang, China

OEM/ODM Fabricantes de revestimentos PVD