Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
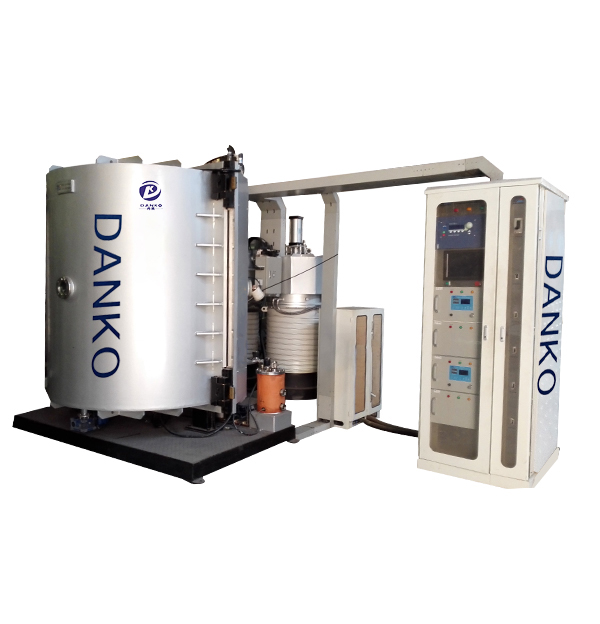
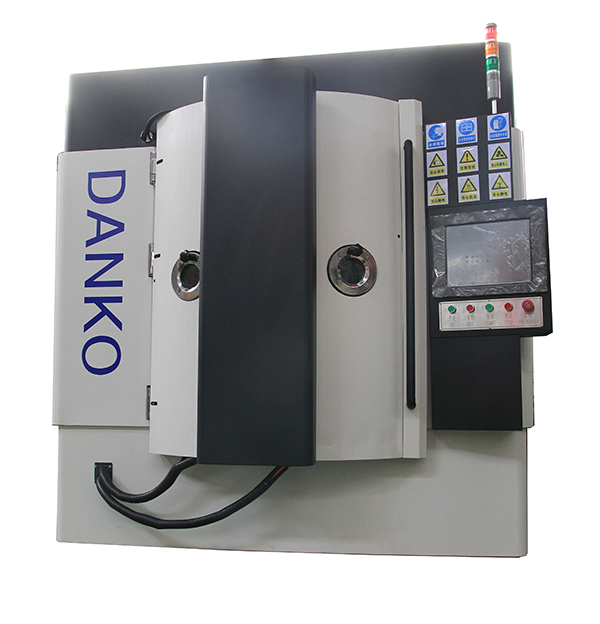
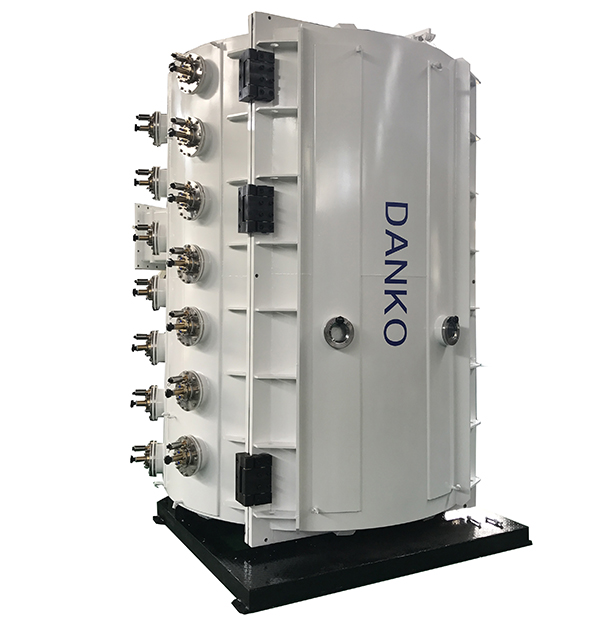
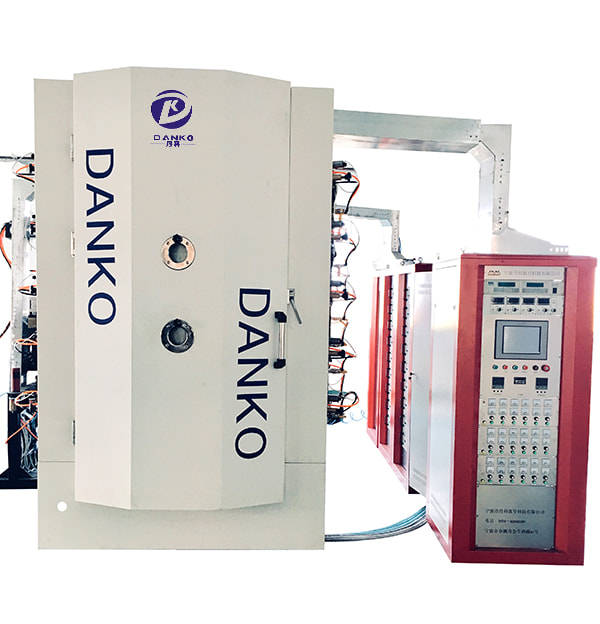
Máquina de revestimento DLC: o que ela deposita e como especificar uma
O carbono semelhante ao diamante não é um revestimento que você encomenda por quilograma. É um processo de depoimento que você encomenda, e a câmara é apenas uma variável nessa equação.
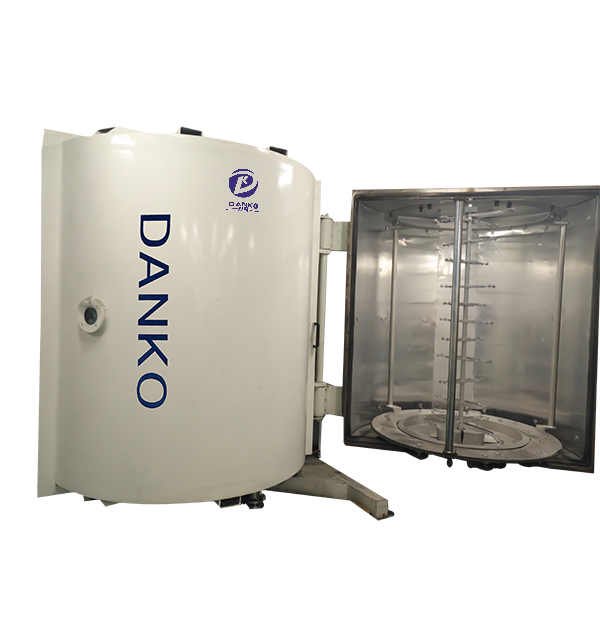
Uma ferramentaria que executa 40.000 punções endurecidas por mês observa o mesmo padrão a cada trimestre: as arestas de corte são polidas, as rebarbas crescem e o operador da prensa começa a calçar. Quando alguém finalmente coloca o registro de manutenção ao lado da fatura do ferramental, raramente se conclui que o aço da ferramenta estava errado. A superfície era. Um Máquina de revestimento DLC existe para fixar essa superfície com um filme de carbono de alguns micrômetros de espessura, e especificar um tem menos a ver com o tamanho da câmara do que com qual rota de deposição suas peças, suas tolerâncias e seu ritmo de produção podem realmente sobreviver.
DLC significa carbono semelhante ao diamante, mas o nome exagera na simplicidade. O que a câmara deposita é uma película de carbono amorfa cujo comportamento provém da proporção de ligações sp2, que são semelhantes a grafite, e ligações sp3, que são semelhantes a diamante, mais qualquer hidrogénio ou metal que esteja deliberadamente ligado. Duas máquinas executando "DLC" podem produzir filmes que não se comportam de maneira semelhante em um contato deslizante.
O DLC hidrogenado, geralmente escrito a-C:H, é depositado a partir de um gás hidrocarboneto e normalmente atinge entre 15 e 30 GPa. O carbono tetraédrico livre de hidrogênio, ta-C, sai de um cátodo de grafite e corre mais alto, geralmente 40 GPa e acima. Para efeito de comparação, o cromo duro fica próximo de 8 a 10 GPa, e o coeficiente de atrito de deslizamento a seco do DLC fica entre aproximadamente 0,05 e 0,2 contra cerca de 0,5 para o cromo. Esses dois números explicam o motivo pelo qual um punção revestido dura mais que um não revestido por uma margem que o cliente observa no calendário de manutenção.
A espessura é onde o otimismo fica caro. Abaixo de cerca de 0,5 micrômetros, a vida útil entra em colapso. Acima de aproximadamente 5 micrômetros, a tensão de compressão interna começa a vencer e o filme delamina em flocos que parecem um defeito de fabricação, mas na verdade são uma decisão do processo tomada meses antes. O DLC de produção normalmente fica entre 1 e 4 micrômetros, e é por isso que a uniformidade da espessura em todo o lote merece mais atenção do que o valor de dureza máxima impresso em um folheto.
A maioria das máquinas de revestimento DLC no mercado segue uma das quatro rotas. As diferenças aparecem na dureza alcançável, na temperatura do substrato e na tolerância do processo quando uma peça tem uma geometria difícil ou uma tolerância dimensional restrita.
| Rota | Fonte de carbono | Temperatura do substrato | Faixa de dureza | Onde ele ganha seu sustento |
|---|---|---|---|---|
| PECVD (a-C:H) | Gás hidrocarboneto | 150 a 250ºC | 15 a 30 GPa | Ferramentas, moldes, aço sensível ao calor |
| Sputtering de grafite | Alvo de grafite sólido | 150 a 300ºC | 10 a 25 GPa | Peças de precisão, filmes de baixo estresse |
| Arco catódico (ta-C) | Cátodo de grafite | 100 a 200ºC | 40 a 80 GPa | Ferramentas de corte, contatos de alto desgaste |
| Arco híbrido mais pulverização catódica | Grafite mais alvos de metal | 150 a 250ºC | 15 a 40 GPa | DLC dopado para peças automotivas e deslizantes |
A escolha do caminho geralmente é determinada por duas restrições: a temperatura máxima que seu substrato pode tolerar e se você precisa de um filme mais liso ou mais duro. Uma pista de rolamento endurecida a 60 HRC e um suporte fino de alumínio não compartilham o mesmo orçamento térmico. A mesma química cinematográfica pode ser adaptada substratos de aço, metal duro e alumínio ajustando a tensão de polarização e adicionando uma camada metálica, razão pela qual o design da interface é discutido com tanto cuidado quanto a própria camada de carbono.
Uma folha de especificações é um documento de negociação. Esses são os valores que vale a pena registrar por escrito, porque cada um corresponde ao dinheiro no chão de fábrica.
Um revestimento que passa no teste de dureza, mas falha no teste de arranhões, não é um revestimento duro. É uma reclamação de garantia atrasada sobre uma peça que já foi enviada.
A dureza é o valor mais fácil de citar e o menos informativo por si só. Um filme de 45 GPa que se estilhaça após 2.000 golpes é pior do que um filme de 20 GPa que dura 200.000. Os testes de aceitação devem, portanto, combinar a dureza com um teste de arranhões, uma verificação de adesão Rockwell e um teste de desgaste real na geometria real da peça.
A câmara em si ocupa menos espaço do que a infraestrutura ao seu redor. Um sistema DLC de tamanho médio ocupa talvez de 15 a 30 metros quadrados, incluindo o pacote de bombeamento, fontes de alimentação e resfriador, mas o espaço prático também inclui uma área de carga e descarga, uma parede de armazenamento de acessórios e estações de limpeza. Essas estações de limpeza geralmente são o verdadeiro gargalo, não o aplicador.
A pressão base, a pressão de trabalho e a pureza do gás são variáveis do processo e não trivialidades de manutenção. Uma câmara que atinge 5 x 10⁻⁴ Pa lentamente ainda revestirá as peças, mas o vapor de água residual altera o conteúdo de hidrogênio do filme e o lote se afasta da receita qualificada.
A preparação de peças é a causa mais comum de reclamações sobre DLC. Impressões digitais, resíduos de fluidos de corte e camadas de óxido sobrevivem à gravação de plasma com mais frequência do que se espera. Se o seu processo não tiver uma linha de limpeza controlada à frente do revestidor, faça um orçamento para uma. Custa uma fração do preço da máquina e evita a maioria das falhas de adesão que são atribuídas à máquina.
DLC é um filme fino, não um método de reparo. Se uma matriz já perdeu 50 micrômetros de material devido ao desgaste, revesti-la não restaurará a dimensão, e revestir uma superfície retificada com o acabamento errado produzirá falhas de adesão em poucos dias.
O substrato decide mais sobre a configuração do que o revestimento. Três grandes grupos abrangem a maioria dos compradores, e um fabricante como um fabricante de equipamentos de revestimento a vácuo PVD e DLC normalmente perguntará qual deles representa o seu volume de produção antes de cotar uma câmara.
Fresas de topo, brocas, machos, punções e matrizes de conformação se beneficiam de uma camada de carbono dura e de baixo atrito, mas exigem alta adesão e, no metal duro, uma camada intermediária cuidadosa para limitar a difusão do cobalto. As máquinas de arco catódico dominam este segmento porque a dureza ta-C sobrevive às cargas de corte interrompidas que quebram filmes mais macios. A preparação do raio da borda é tão importante quanto o revestimento: uma borda afiada e não polida concentra a tensão e falha precocemente.
Lâminas cirúrgicas, raspas e componentes endoscópicos necessitam de uma película que permaneça dura, lubrificada e quimicamente estável através de esterilização repetida. As rotas PECVD de baixa temperatura geralmente são adequadas, porque muitas ligas de instrumentos não podem tolerar as temperaturas de superfície criadas por um processo de arco.
Os componentes do injetor de combustível, tuchos, anéis de pistão, engrenagens e rolamentos usam DLC dopado para reduzir o atrito sem alterar a dureza do metal base. Essas peças geralmente têm alto volume e geometria consistente, portanto, a capacidade de carga e o tempo de ciclo têm mais peso do que a flexibilidade do processo.
Faça-as por escrito e guarde as respostas anexadas ao pedido de compra. As respostas lhe dirão mais sobre um fornecedor do que qualquer visita à fábrica.
A cláusula mais cara num contrato de equipamento de revestimento é um critério de aceitação vago. Defina a peça da amostra, o método de teste e o limite de aprovação antes do pagamento do depósito, não após a instalação da câmara.
Uma máquina de revestimento DLC raramente atinge a produção nominal na primeira semana. O primeiro mês normalmente é dedicado ao estabelecimento de parâmetros de limpeza, à confirmação da etapa de gravação e à descoberta da tensão de polarização que proporciona uma adesão aceitável em cada uma das geometrias das peças principais. Espere revestir amostras que nunca saem do prédio e espere que o engenheiro de processo gaste mais tempo na preparação da superfície do que nas configurações de deposição.
A coisa mais útil que você pode fazer antes da entrega é enviar peças de produção em vez de cupons de teste polidos. Um cupom polido passará em quase todos os testes de adesão. Um punção desgastado com seu tratamento térmico original e um raio de borda real informa o que a máquina pode realmente fazer nas peças que pagam por ela.
Um aumento realista: 30% da produção nominal no primeiro mês, 60% no segundo mês e produção total no terceiro mês, com verificação documentada de espessura e aderência registrada em todas as etapas.
A escolha de uma máquina de revestimento DLC se resume a três questões: qual filme suas peças precisam, a que temperatura elas podem sobreviver e que repetibilidade seus clientes aceitarão. Responda e a configuração ocorrerá quase automaticamente. Ignore-os e a câmara se tornará uma forma muito cara de produzir rejeitos com acabamento brilhante. Os fabricantes que acertam não compram o maior sistema do catálogo. Eles compram aquele cuja janela de processo corresponde às peças que eles já sabem fazer bem.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Telefone: +86-13486478562
FAX: +86-574-62496601
E-mail: [email protected]
Endereço: Nº 79 West Jinniu Road, Yuyao, cidade de Ningbo, província de Zhejiang, China

OEM/ODM Fabricantes de revestimentos PVD