Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
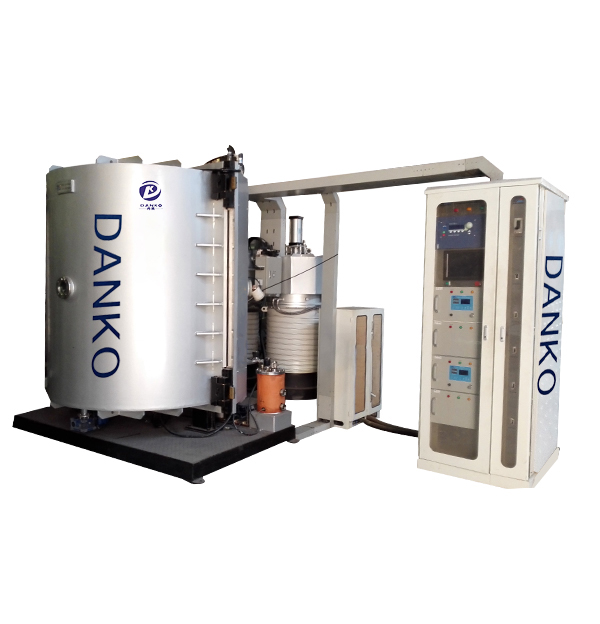
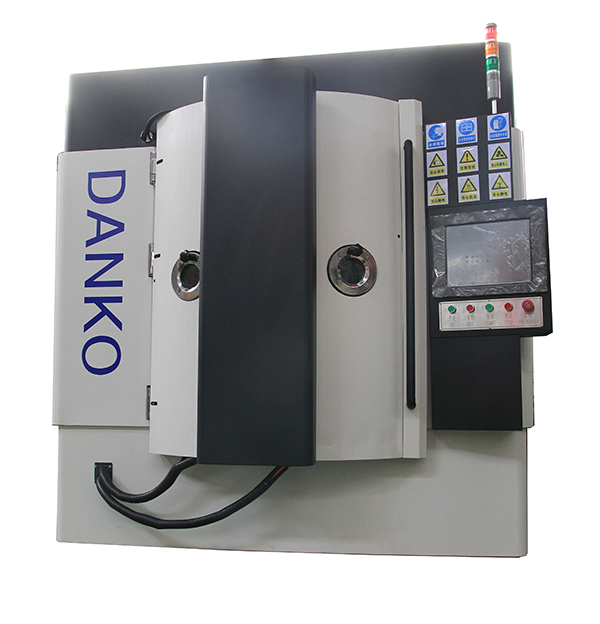
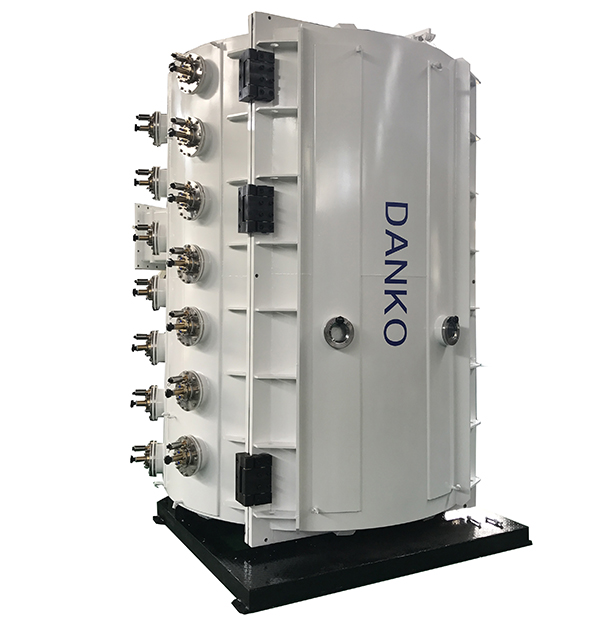
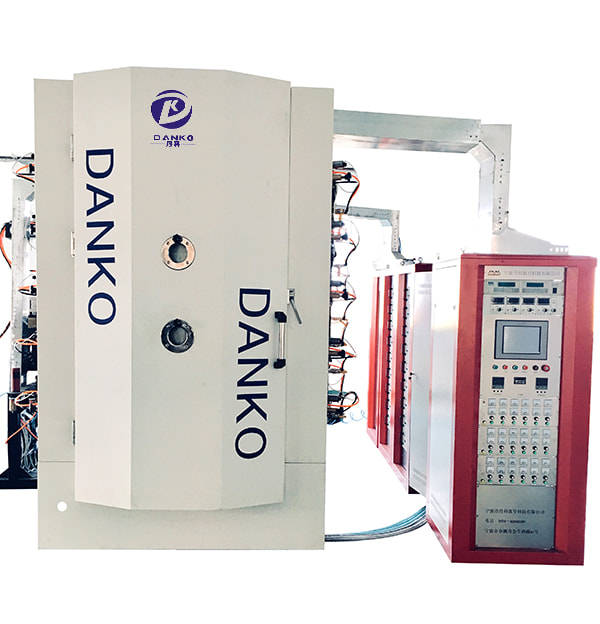
Equipamento de revestimento
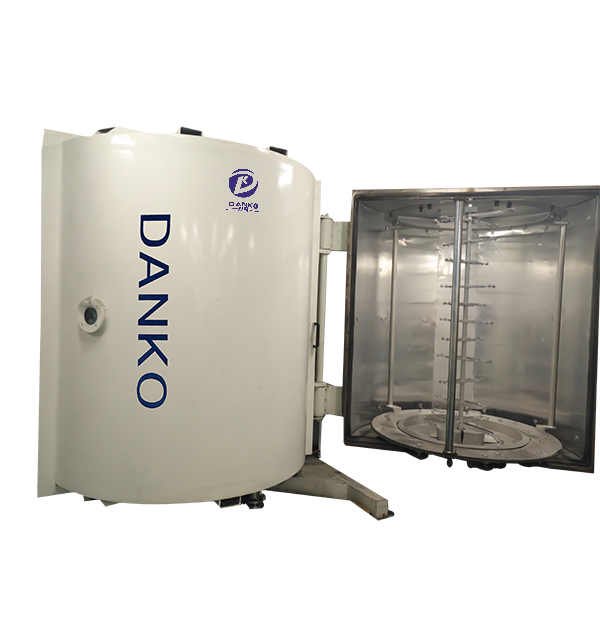
Duas máquinas diferentes se escondem atrás de um termo de pesquisa, e escolher a família errada custa muito mais do que escolher a cara.
Uma oficina de ferramentas que precisa de três micrômetros de nitreto de alumínio e titânio em fresas de topo de 8 mm nunca chegará lá com uma tocha de pulverização de plasma. Um revestimento de fundição de componentes de exaustão de dois metros com 250 micrômetros de zircônia também não chegará lá com uma câmara de evaporação de arco. Ambos os processos são de revestimento cerâmico de plasma, ambos são vendidos com esse nome, e é por isso que tantas primeiras citações são tecnicamente corretas e comercialmente inúteis.
A regra de decisão vem primeiro: fixe a espessura do revestimento, o limite de temperatura do substrato e a geometria da peça antes de ler qualquer cotação. Essas três variáveis eliminam uma família de processos quase imediatamente. O tamanho da câmara, a contagem de cátodos, a pilha de bombas e o preço são detalhes que podem ser negociados posteriormente.
Na deposição de plasma a vácuo, o plasma não é o revestimento. É o meio de transporte. Um cátodo é atingido por um arco de baixa tensão e alta corrente em revestimento iônico multi-arco, ou bombardeado por íons de gás confinados magneticamente em pulverização catódica, e o vapor deixa a fonte já ionizado. Nas fontes de arco catódico, a fração de ionização é alta o suficiente para que a maior parte do que chega à peça chegue como partículas carregadas, em vez de átomos neutros.
Partículas carregadas são a razão pela qual o filme é denso. Uma polarização negativa no suporte do substrato, normalmente de 50 a 200 volts, acelera esses íons na superfície com dezenas a algumas centenas de elétron-volts de energia. Esse impacto compacta a camada em crescimento, fecha a porosidade e fixa-a ao substrato. Adicione um gás reativo e o plasma metálico se tornará um composto cerâmico na superfície: nitrogênio para TiN, CrN e AlTiN, acetileno para DLC e TiCN, oxigênio para óxido de alumínio e óxido de zircônio.
O mesmo plasma limpa as peças. Antes do início da deposição, uma etapa de bombardeio de íons de argônio elimina camadas de óxido e resíduos em nível atômico. As falhas de adesão são atribuídas a esta fase com muito mais frequência do que ao próprio revestimento, particularmente em aço inoxidável e aço para ferramentas endurecido.
Uma citação que diz apenas "máquina de revestimento PVD" esconde uma diferença de dez vezes na espessura do filme e várias centenas de graus de diferença na temperatura do substrato.
Para cerâmicas de nitreto em ferramentas, moldes e peças de desgaste, o revestimento iônico multiarco continua sendo o carro-chefe, porque as taxas de deposição são altas e a energia iônica é incorporada ao processo, em vez de adicionada posteriormente.
As duas famílias são frequentemente apresentadas como alternativas. Eles não são concorrentes, mas sim respostas diferentes para diferentes perguntas sobre espessura, temperatura e acabamento.
| Critério | Spray de plasma (APS) | Revestimento iônico multiarco | Pulverização de magnetron |
|---|---|---|---|
| Filme cerâmico típico | Al2O3, ZrO2, Cr2O3, YSZ | TiN, CrN, AlTiN, TiCN, DLC | Al2O3, ZrO2, TiO2, ITO |
| Espessura do filme | 100 a 500 micrômetros | 1 a 6 micrômetros | 0,05 a 5 micrômetros |
| Temperatura do substrato | 300 a 500 graus Celsius e acima | 200 a 500 graus Celsius, controlável | 100 a 300 graus Celsius |
| Estrutura de revestimento | Lamelar, porosidade de 3 a 8 por cento | Denso, colunar | Denso, muito suave |
| Acabar como revestido | Áspero, geralmente moído depois | Utilizável, polidor | Semelhante a um espelho |
| Tamanho da peça | Possibilidade de peças muito grandes | Limitado pela câmara de vácuo | Limitado pela câmara de vácuo |
| Usos comuns | Peças de escape, vedações de turbina, revestimentos de bombas | Ferramentas, moldes, engrenagens, peças médicas, ferragens | Óptica, displays, camadas de barreira contra óxido |
A terceira e a quarta colunas são processos a vácuo, mas não são intercambiáveis. As fontes de arco depositam-se mais rapidamente e mantêm a adesão em geometrias complexas. As fontes de pulverização catódica depositam-se mais lentamente, mas produzem filmes mais suaves e um controle muito melhor sobre a estequiometria do óxido. Se a peça tiver um requisito de acabamento espelhado ou o filme precisar ser opticamente transparente, a pulverização catódica vence. Se for uma broca ou uma inserção de molde, o arco geralmente ganha no custo por peça.
Uma vez estabelecida a família de processos, a folha de especificações se torna uma pequena lista de itens que realmente mudam o que a máquina pode fazer pelas suas peças.
Para cerâmicas de óxido como Al2O3, ZrO2 e óxidos condutores transparentes, a conversa sobre especificações muda da dureza para a estequiometria, porque o filme deve ser eletricamente ou opticamente correto, em vez de simplesmente ser resistente ao desgaste.
Os filmes cerâmicos PVD ganham seu custo quando três condições se sobrepõem: desgaste ou corrosão encurtam a vida útil da peça, o acabamento da superfície é importante e a peça não pode sobreviver a temperaturas de pulverização ou a uma linha de galvanoplastia.
Uma camada de AlTiN ou TiCN de 2 a 4 micrômetros prolonga a vida útil de fresas de topo, brocas e matrizes de conformação muito além do que o aço não revestido ou não endurecido oferece, e é aplicada em temperaturas que deixam o tratamento térmico da ferramenta intacto. A aritmética é simples: uma máquina pode tratar milhares de ferramentas por mês por uma fração do custo de uma nova célula de retificação.
Rolamentos, engrenagens, fusos e rotores de compressores de parafuso beneficiam-se de DLC de baixo atrito ou CrN resistente ao desgaste. Aqui o fator limitante geralmente é o temperamento. Se uma peça foi temperada a 200 graus Celsius, o ciclo de revestimento deve permanecer abaixo disso, o que leva a especificação para arco ou pulverização catódica com aquecimento polarizado rigorosamente controlado.
As lâminas cirúrgicas precisam de um revestimento que não embote a borda, portanto, 1 a 3 micrômetros é a janela prática. No lado decorativo, as camadas de cerâmica anti-impressão digital e coloridas em louças sanitárias, talheres, pulseiras de relógio e ferragens arquitetônicas dependem muito mais da consistência da cor lote a lote do que da dureza máxima.
Um sistema de plasma a vácuo é um ativo de produção, portanto o número que importa é o custo por peça revestida, não a fatura. Duas cotações com uma diferença de preço de 40% podem ser revertidas completamente quando o tamanho da carga, o tempo de ciclo e a vida útil dos consumíveis forem incluídos no mesmo cálculo.
Coloque o teste de aceitação no contrato e execute-o nas suas próprias peças, não nos cupons de demonstração do fornecedor. Um pacote viável cobre:
Confirme a cadeia de fornecimento de peças de desgaste ao mesmo tempo. Cátodos, fontes de alimentação de arco, fontes de polarização, bombas de difusão ou turbomoleculares, bombas de óleo, alvos e fios de evaporação, todos têm vidas finitas, e uma máquina que espera três meses por um alvo é uma máquina que não está ganhando. Ajuda a revisar o gama completa de equipamentos e consumíveis em um só lugar, para que a Câmara e suas peças sobressalentes façam parte da mesma negociação.
Nada disso exige física do vácuo profundo. É preciso decidir, antes da primeira cotação, se a peça necessita de um filme cerâmico fino e denso ou de uma camada cerâmica espessa e porosa. Todas as outras opções sobre uma máquina de revestimento cerâmico de plasma decorrem dessa única resposta: geometria da câmara, contagem de cátodos, pilha de bombas, controle de gás e, eventualmente, preço.
Se o próximo passo for entender como o processo se comporta em superfícies de produção reais, esta visão geral do como o revestimento de plasma altera o tratamento de superfície é um ponto de partida prático antes de você começar a comparar cotações.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Telefone: +86-13486478562
FAX: +86-574-62496601
E-mail: [email protected]
Endereço: Nº 79 West Jinniu Road, Yuyao, cidade de Ningbo, província de Zhejiang, China

OEM/ODM Fabricantes de revestimentos PVD