 E-mail:
 Telefone:+86-13486478562

 Linguagem
 English
 Español
Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
A cor que resiste à umidade, aos produtos químicos de limpeza e ao manuseio diário é decidida muito antes de a porta da câmara fechar.
Os fabricantes de acessórios para banheiro não investem em uma máquina de revestimento PVD para fazer as peças parecerem caras. Eles investem para evitar que os acabamentos desbotem, descasquem e falhem nos testes de névoa salina após alguns meses de serviço. A diferença entre um revestimento sobrevivente e um com falha raramente é a cor do material alvo. É a configuração da máquina, a linha de pré-tratamento e a forma como os lotes são carregados.
Resumindo: acabamentos PVD duráveis em torneiras, chuveiros, puxadores e acessórios vêm do crescimento denso de película, temperatura controlada do substrato e superfícies genuinamente limpas. Uma máquina construída em torno dessas três condições reduz as rejeições e as reclamações de garantia do primeiro lote.
As ferragens do banheiro vivem em um ambiente hostil: alta umidade, ciclos térmicos, depósitos de água dura, resíduos de sabão e produtos de limpeza contendo cloro, ácido cítrico ou abrasivos. Um revestimento decorativo no corpo de uma torneira deve resistir a todos eles, mantendo uma aparência metálica uniforme.
Os filmes PVD para acabamentos de banheiros são finos – geralmente de 1 a 3 micrômetros. Nessa espessura, o desempenho não tem nada a ver com a espessura do volume. É determinado por densidade, adesão e inércia química . Essas propriedades são avaliadas pela exposição à névoa salina neutra por 48 a 96 horas, verificações de adesão à água fervente e testes de abrasão com uma roda CS-10.
Filmes multi-arco ou sputtering bem depositados normalmente atingem 1.500 a 2.500 HV, não apresentam micro-peeling nas bordas e mantêm a cor dentro de uma tolerância medida após a exposição. Eles separam uma torneira que permanece dourada como champanhe por anos de outra que fica irregular perto da área de drenagem.
Um filme PVD é medido em mícrons, mas seu valor comercial é medido em reclamações de garantia evitadas.
Esta combinação de aparência e resistência pertence ao grupo maior de aplicações decorativas de revestimento PVD nos quais as equipes de produção confiam para componentes de metal, cerâmica e plástico para banheiros.
Duas tecnologias de deposição dominam a produção de ferragens para banheiros: revestimento iônico multiarco e pulverização catódica por magnetron. Muitas vezes são apresentados como alternativas, mas respondem a questões diferentes. O revestimento iônico multiarco produz filmes densos e altamente aderentes e funciona bem em formas tridimensionais complexas, como corpos de torneiras, manípulos de válvulas e braços de chuveiro. Sua principal desvantagem são as microgotículas, que podem tornar a superfície áspera se a qualidade do alvo não for controlada.
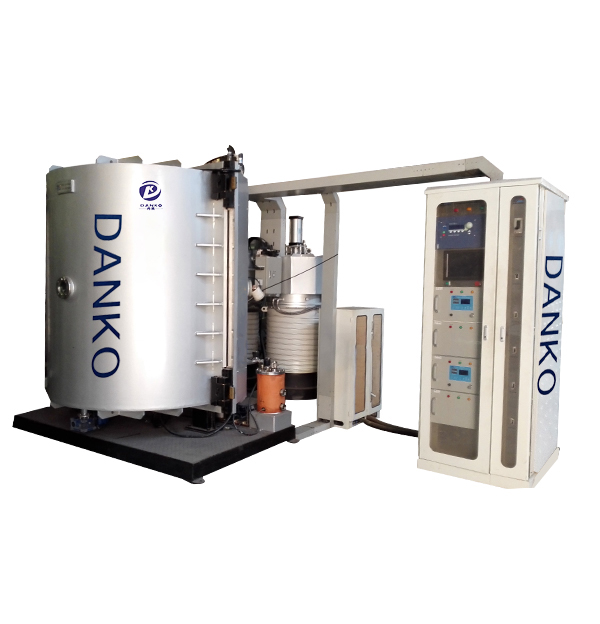
 Sistema de revestimento a vácuo PVD para decoração de louças sanitárias Este sistema PVD está posicionado para ferragens de banheiro onde filmes densos e aderentes são importantes. Ele se adapta a peças tridimensionais complexas, como torneiras e manípulos de válvulas, complementando a discussão do artigo sobre revestimento iônico multiarco. Ver Produto →
A pulverização catódica Magnetron produz filmes mais suaves e preserva a textura original da superfície do aço inoxidável escovado ou polido. É a rota preferida para grandes peças planas, painéis de chuveiro e acabamentos decorativos onde a consistência da superfície é mais importante do que a velocidade de deposição. A compensação é menor velocidade de deposição e distribuição de alvos e gás mais rigorosa.
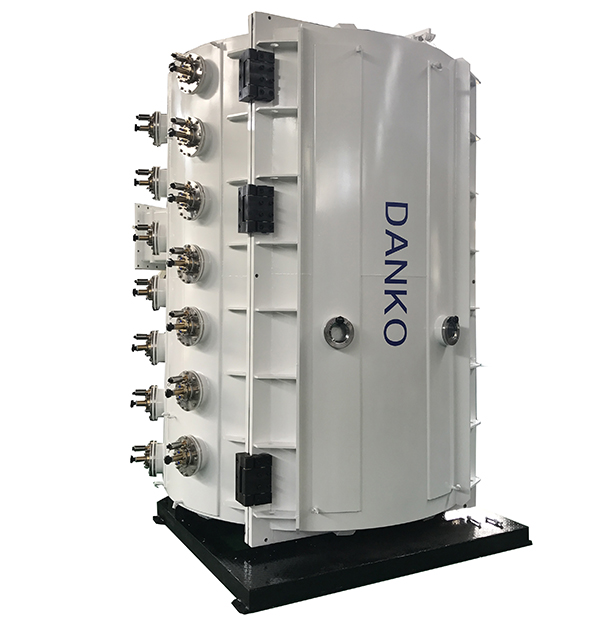
 Equipamento de revestimento por pulverização catódica MF Magnetron para substratos planos Esta máquina de pulverização catódica magnetron atende à necessidade de películas lisas em itens grandes e planos, como painéis e acabamentos de chuveiros. Ele equilibra a qualidade do filme com a velocidade de deposição, enquadrando-se na comparação de tecnologias de revestimento do artigo. Ver Produto →
Para uma linha mista de produtos para banheiro – torneiras fundidas, estruturas tubulares de chuveiro, espelhos planos, puxadores estampados – muitos fabricantes utilizam ambas as tecnologias ou escolhem uma após mapear cada família de peças. Um fornecedor que oferece ambos os tipos de processos simplifica essa decisão, pois a mesma receita de revestimento pode ser validada em peças com geometrias muito diferentes.
| Fator de avaliação | Revestimento iônico multiarco | Pulverização de magnetron |
|---|---|---|
| Densidade do filme | Alto | Médio a alto |
| Adesão em peças tridimensionais | Excelente | Bom |
| Suavidade superficial | Moderado | Alto |
| Peças típicas de banheiro | Torneiras, corpos de válvulas, braços de chuveiro | Painéis, acabamento plano, peças em inox escovado |
| Taxa de deposição | Altoer | Inferior |
| Principal preocupação do processo | Controle de gotículas | Distribuição de alvo e gás |
Os acabamentos em ouro champanhe, ouro rosa, bronze e níquel escovado não são tintas. São compostos formados na superfície do substrato: nitreto de titânio para ouro, filmes à base de zircônio para tons champanhe e bronze, camadas à base de cromo para cinza prateado e filmes contendo carbono para preto. A cor visível depende do metal alvo, do gás reativo, do fluxo de gás e da polarização aplicada à peça de trabalho — simultaneamente.
É por isso que a consistência da cor revela a qualidade de um sistema de revestimento mais do que qualquer outro fator isolado. Uma câmara com controladores de fluxo de massa confiáveis, bombeamento estável e vedações limpas mantém as mesmas condições, lote após lote. Uma câmara mesmo com um pequeno vazamento de ar se comporta de maneira diferente no início e no final de um turno.
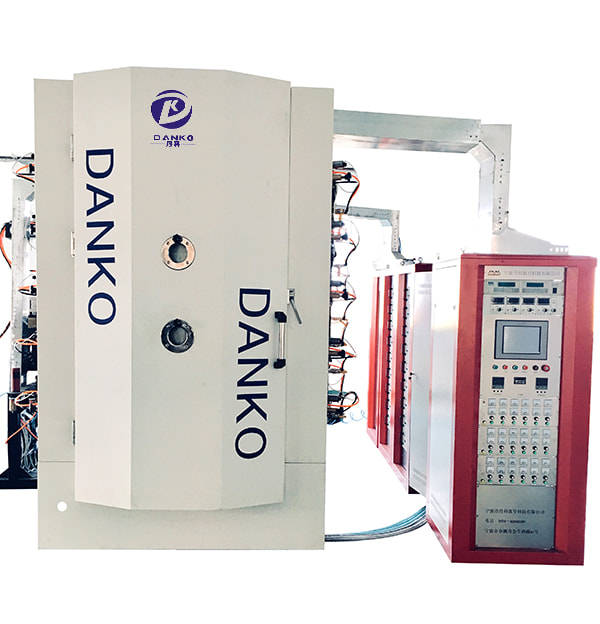
 Máquina de revestimento a vácuo PVD para decoração de hardware para consistência de cores Atrelada ao foco do artigo na uniformidade de cores, esta máquina enfatiza condições de vácuo estáveis e uso eficiente de material. É relevante para lotes de produção onde são essenciais acabamentos decorativos repetíveis em peças de hardware. Ver Produto →
Informações Meça a cor em ferragens decorativas com um espectrofotômetro ajustado para valores CIELAB sob uma fonte de luz D65. Uma tolerância de produção de ΔE ≤ 1,5 em relação à amostra mestre aprovada é realista; exigir valores mais apertados sem controlar o acabamento do substrato tornará a linha muito difícil de executar.
O acabamento do substrato é tão importante quanto a câmara. Uma superfície escovada com um valor Ra instável terá uma aparência diferente sob o mesmo revestimento, porque o filme é fino o suficiente para acompanhar a textura da superfície. Para obter cores consistentes, controle a preparação da superfície antes da peça entrar na câmara, incluindo a etapa final de polimento e enxágue de limpeza.
Uma vez definidas a mistura de peças e as cores alvo, a seleção se restringe à configuração. Comece pela geometria da câmara: longas calhas de duche e grandes painéis requerem profundidade e altura que as máquinas compactas não oferecem. Em seguida, examine o sistema de rotação: a rotação planetária ou multieixo mantém a espessura do revestimento uniforme, enquanto a carga estática cria variações visíveis da frente para trás em peças complexas.
O desempenho do vácuo merece atenção especial. O pacote de bombeamento – bombas de difusão de óleo ou bombas turbomoleculares com palhetas rotativas ou bombas de suporte de raízes – determina o tempo do ciclo e a qualidade do filme. Vazamentos de ar aparecem como cores turvas, má adesão e desvios no processo. Execute um teste de vazamento como verificação de aceitação; as equipes de produção que o ignoram geralmente descobrem o problema durante a primeira auditoria de cores.
Aviso A limpeza não é um pós-escrito. A câmara de revestimento mais cara produzirá falhas de adesão se a linha de pré-tratamento não conseguir remover óleos de desenho, impressões digitais e resíduos de polimento. Verifique a linha de limpeza antes de comissionar a máquina de revestimento.
A própria máquina de revestimento costuma representar de 40 a 50% do custo real do projeto. O restante fica na linha de limpeza, forno de secagem, estações de estantes, estoque alvo, desenvolvimento de processos e controle de qualidade. As instalações que planejam o investimento total desfrutam de um comissionamento mais tranquilo do que aquelas que adicionam componentes posteriormente.
Os custos operacionais são igualmente previsíveis: consumo alvo, gases reativos, eletricidade, óleo para bomba de vácuo e manutenção de rotina. À medida que o volume de produção cresce, a participação dos consumíveis e da energia no custo do revestimento por peça estabelece-se num valor estável que pode ser modelado antes da compra.
Sucesso Uma fábrica de acessórios de médio porte que processa cerca de 2.000 peças galvanizadas por dia pode reduzir as rejeições de acabamento superficial de 6% a 8% para 1,5% a 2% com um processo PVD validado e a mesma equipe de manuseio de peças. Com um valor médio de pedido de alguns dólares por peça, a economia normalmente compensa o investimento na linha de revestimento dentro de 18 a 30 meses.
Dois erros orçamentários se repetem em todas as empresas. A primeira é subespecificar o pacote da bomba de vácuo para economizar custos de compra, o que estende cada ciclo e reduz a repetibilidade da cor. A segunda é comprar uma máquina sem suporte de processo; O PVD decorativo não é uma operação do tipo “definir e esquecer” durante os primeiros meses de produção.
Perigo Uma bomba de vácuo subdimensionada não apenas retarda o ciclo. Ele aumenta a pressão base, altera as proporções dos gases reativos e torna cada lote ligeiramente diferente. É assim que uma máquina econômica acaba custando mais em gasolina, retrabalho e entregas perdidas.
Antes de escolher uma configuração, mapeie suas peças em relação ao gama de equipamentos oferecidos pelo fornecedor e definir limites de aceitação junto com sua equipe de processo.
PVD para ferragens de banheiro não é mais uma alternativa de nicho. É a resposta padrão para perguntas sobre conformidade ambiental, resistência ao desgaste e consistência estética. Os fabricantes que acertam não começam com uma máquina. Eles começam com uma especificação de acabamento, testam suas próprias peças em condições reais e só então escolhem um sistema de revestimento que possa suportar a janela do processo, lote após lote.
Essa sequência - especificação, validação e seleção de máquina – é exatamente a ordem pela qual um fabricante de equipamentos competente deve orientá-lo. Quando o revestimento sobrevive ao teste do banheiro, todo o resto da linha fica mais fácil.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
 Telefone: +86-13486478562
 FAX: +86-574-62496601
 E-mail: [email protected]
 Endereço: Nº 79 West Jinniu Road, Yuyao, cidade de Ningbo, província de Zhejiang, China
 OEM/ODM Fabricantes de revestimentos PVD