 E-mail:
 Telefone:+86-13486478562

 Linguagem
 English
 Español
Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Engenharia de Superfícies · Ferramentas de Corte
Uma máquina de revestimento PVD é uma decisão capital disfarçada de decisão química. O método de deposição, a integridade do vácuo, a fixação e o controle do processo decidem se o investimento se paga.
Uma fresa de topo de metal duro que falha após quarenta minutos em aço inoxidável raramente é um problema metalúrgico. Na maioria das oficinas de ferramentas, é um problema de revestimento e, portanto, um problema da máquina de revestimento. O revestidor que você instala controla a adesão, a densidade e a uniformidade da espessura – três variáveis que decidem se suas ferramentas duram seis vezes mais ou apenas um pouco mais do que as sem revestimento.
Cada revestimento PVD em uma ferramenta de corte é construído da mesma maneira: a câmara é bombeada, o plasma é gerado, o material de revestimento é vaporizado a partir de uma fonte e o filme cresce átomo por átomo na superfície da ferramenta. A qualidade do vácuo e o controle de deposição moldam esse filme. Uma camada depositada perto de 5 × 10 −3 Pa com um trem de bombeamento instável não terá a mesma densidade que um depositado próximo a 5 × 10 −4 Pa com bombeamento estável. Os valores de dureza para TiN ou AlTiN assumem um filme denso; a descamação em serviço é quase sempre uma falha de adesão que começou na câmara.
Para ferramentas de corte, as consequências são diretas. Os revestimentos têm 2 a 4 µm de espessura e uma variação de meio mícron na face de saída altera a geometria da borda; uma flauta que carrega mais revestimento causa desvio e vibração na primeira peça. Uma máquina para ferramentas deve, portanto, fornecer polarização repetível, densidade de plasma estável em todo o rack e registros de processo por lote. não apenas uma alta taxa de deposição .
| Revestimento | Dureza Típica | Benefício principal | Aplicações de ferramentas comuns |
|---|---|---|---|
| TiN | ~2.300 AT | Resistência geral ao desgaste, forte adesão | Brocas, machos e fresas de topo HSS |
| TiCN | ~3.000 AT | Maior dureza, menor atrito | Fresas de topo de metal duro, brocas em ferro fundido |
| AlTiN | ~3.300 AT | Dureza quente, resistência à oxidação | Usinagem de alta velocidade de ligas e aço inoxidável |
| ZrN | ~2.600 AT | Baixo atrito, boa retenção de arestas | Ferramentas para materiais não ferrosos |
| DLC | ~2.000–2.800 AT | Coeficiente de atrito muito baixo | Usinagem de alumínio e plásticos; ferramentas de molde |
A maioria dos revestidores de ferramentas de produção depende do revestimento iônico de arco catódico. As fontes de arco geram um plasma denso e altamente ionizado que forma filmes com excelente adesão – a propriedade que mais importa quando uma aresta de corte é carregada e descarregada milhares de vezes por minuto. A desvantagem são as macropartículas: gotículas metálicas podem se incorporar no filme e criar rugosidade que reduz a vida útil da ferramenta nas operações de acabamento. Fontes de arco filtradas reduzem isso, mas o controle de gotículas continua sendo uma compensação no nível do sistema.
A pulverização catódica do magnetron evita totalmente as gotículas. Os filmes são mais lisos e podem ser aplicados em temperaturas de substrato mais baixas, o que é adequado para bordas muito afiadas. O ponto fraco é uma taxa de deposição mais lenta e a densidade do filme depende muito da polarização aplicada ao porta-ferramentas. É por isso que várias máquinas de médio porte combinam fontes de arco e cátodos de pulverização catódica em uma câmara, permitindo que uma sala de ferramentas execute arco AlTiN e lotes de DLC pulverizados sem possuir dois sistemas.
O revestimento de uma ferramenta de corte não é uma camada superficial; é a superfície de contato. Se não for denso, uniforme e bem aderido, a borda fica comprometida antes do fuso girar.
Um revestidor é um conjunto de subsistemas que deve conter especificações em centenas de lotes. Comece com o pacote de vácuo: as bombas de difusão são robustas e econômicas, enquanto as bombas turbomoleculares proporcionam alto vácuo e ciclos mais rápidos por um preço mais alto. Para revestimento de ferramentas, a pressão base deve ser inferior a 5 × 10 −3 Pa, com um tempo de bombeamento repetível – cada minuto extra representa um custo direto para o lote.
Um ponto de partida prático é estudar como oficinas de ferramentas experientes abordam o processo de seleção antes de comparar as cotações. A diferença entre uma máquina que passa na aceitação e outra que funciona durante anos geralmente é encontrada nesses detalhes.
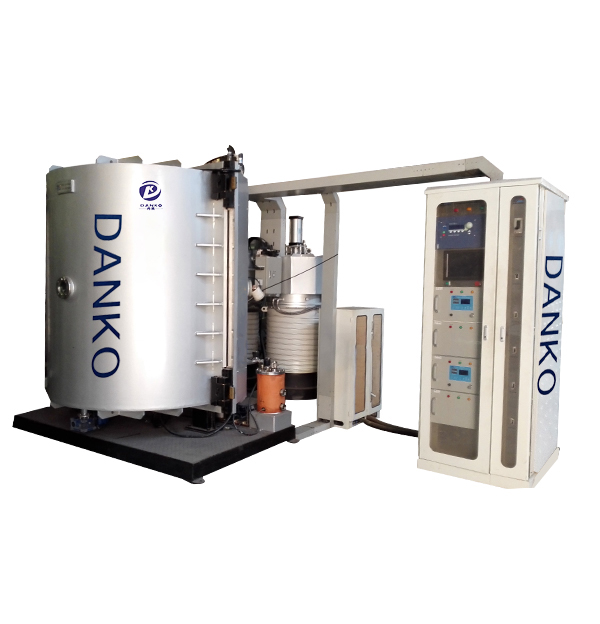
Se brocas, fresas de topo e fresas dominam sua produção, uma máquina de revestimento de ferramentas de corte a vácuo especialmente desenvolvida com fontes de arco e acessórios de comprimento de ferramenta é geralmente uma resposta mais direta do que um revestidor decorativo.
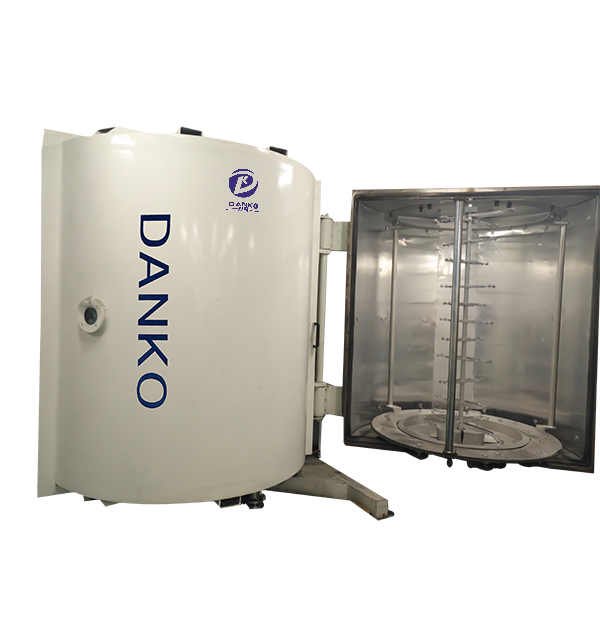
 Máquina de revestimento de arco a vácuo para ferramentas de corte Um revestidor especialmente desenvolvido com fontes de arco e acessórios de comprimento de ferramenta suporta TiN, AlTiN e outros filmes duros em brocas e fresas de topo, adequado para oficinas focadas em usinagem de aço e ferro fundido. Ver Produto →
Liste os revestimentos que você executa hoje e aqueles que planeja no próximo ano. As oficinas de usinagem de aço e ferro fundido cobrem a maioria dos trabalhos com TiN e AlTiN provenientes de fontes de arco. Ligas de titânio e superligas resistentes ao calor levam a especificação para AlTiN ou AlCrN com alta tendência de substrato. A usinagem de alumínio e cobre recompensa o DLC ou outros filmes de baixo atrito, que geralmente requerem uma fonte de carbono ou uma configuração de pulverização catódica dedicada.
DLC é o segundo revestimento mais solicitado entre as ferramentarias com seu primeiro revestidor. Não é simplesmente uma camada escura: seu baixo atrito suprime arestas postiças ao cortar alumínio, plásticos e compósitos. Mas a janela do processo é mais estreita do que a do TiN. O Hard DLC precisa de controle estável do precursor de carbono e bombardeio iônico cuidadoso durante a nucleação; caso contrário, o filme permanece grafítico e oferece pouca proteção contra desgaste.
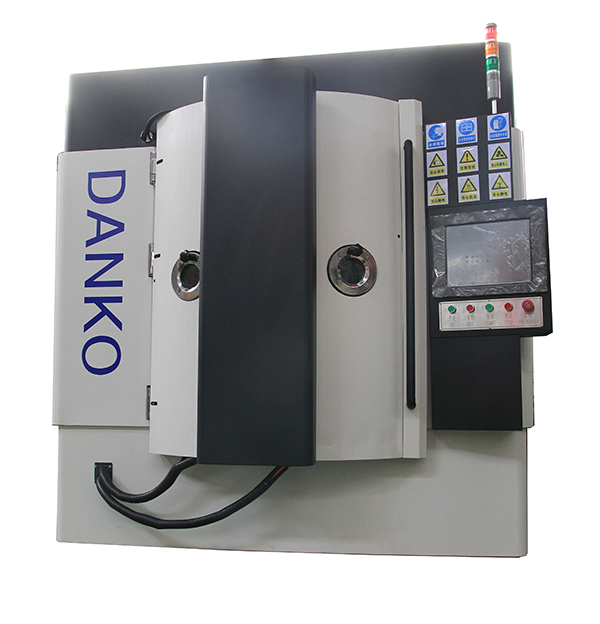
 Sistema de revestimento a vácuo de filme duro DLC Este sistema PVD/PECVD deposita filmes de carbono amorfo de baixo atrito para alumínio, plásticos e compósitos. Ele aborda a estreita janela de processo para DLC rígido com controle estável de precursor de carbono. Ver Produto →
Revise a mistura de revestimento esperada com o fornecedor do equipamento antes de escolher o tamanho da câmara. Uma máquina para superfícies duras que combina fontes de arco e pulverização catódica permite alternar entre revestimentos metalúrgicos e à base de carbono em um único fluxo de trabalho, o que melhora o carregamento completo de cada lote.
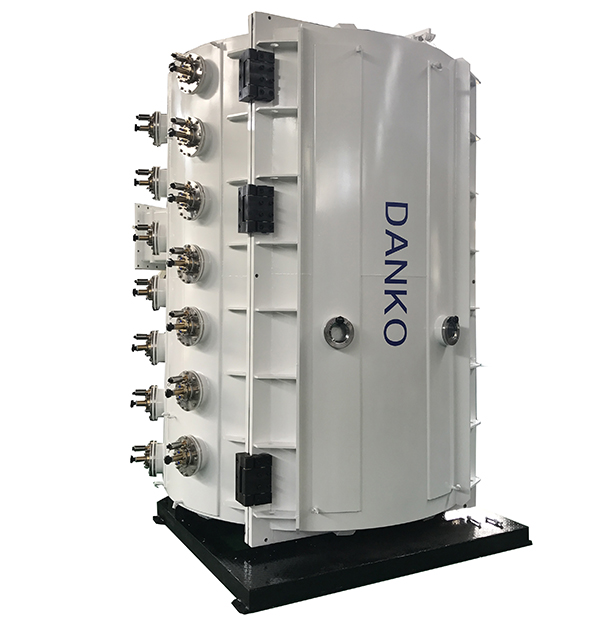
 Máquina de revestimento de superfície dura PVD para ferramentas Uma plataforma combinada de arco e pulverização catódica que lida com filmes metalúrgicos e à base de carbono em um único fluxo de trabalho. Útil para comparar projetos de câmaras e layouts de acessórios ao avaliar consumíveis anuais. Ver Produto →
Uma máquina de revestimento PVD é uma compra de capital, mas seu custo anual é consumido em metas, gás de processo, eletricidade, óleo de bomba de vácuo e manutenção. Os alvos de titânio e alumínio desgastam-se a taxas constantes; o cromo e o grafite se comportam de maneira diferente. A deposição reativa degrada o óleo da bomba de difusão mais rapidamente e os cátodos de pulverização catódica precisam de recondicionamento periódico. Solicite o consumo por lote e compare os números da sua lista; um gama de máquinas de revestimento de ferramentas e moldes é útil ao comparar projetos de câmaras e layouts de acessórios.
O rendimento também faz parte do custo: um revestidor que precisa de quatro horas de bombeamento antes de cada operação de três horas força uma oficina de dois turnos a sacrificar a capacidade. O tempo de bombeamento e a taxa de vazamento são números de capacidade , não detalhes de engenharia.
A máquina de revestimento PVD certa para ferramentas de corte não é aquela com o valor de dureza mais alto no papel; é aquele cuja estabilidade de vácuo, configuração de fonte, fixação e fluxo de trabalho de suporte se adaptam às ferramentas que você realmente produz. Adesão densa, espessura uniforme e controle repetível são o que aparece na vida útil medida da ferramenta. Compre-o como um sistema de produção – linha de limpeza, preparação de bordas, acessórios, manutenção – e ele se compensa com menos trocas e melhores acabamentos.
Comece com suas cinco ferramentas mais importantes. Se a máquina puder aplicar a composição certa com a dureza certa e entregar o mesmo resultado em todas as posições do rack, você encontrou sua resposta.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
 Telefone: +86-13486478562
 FAX: +86-574-62496601
 E-mail: [email protected]
 Endereço: Nº 79 West Jinniu Road, Yuyao, cidade de Ningbo, província de Zhejiang, China
 OEM/ODM Fabricantes de revestimentos PVD