Consulta de Produto
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
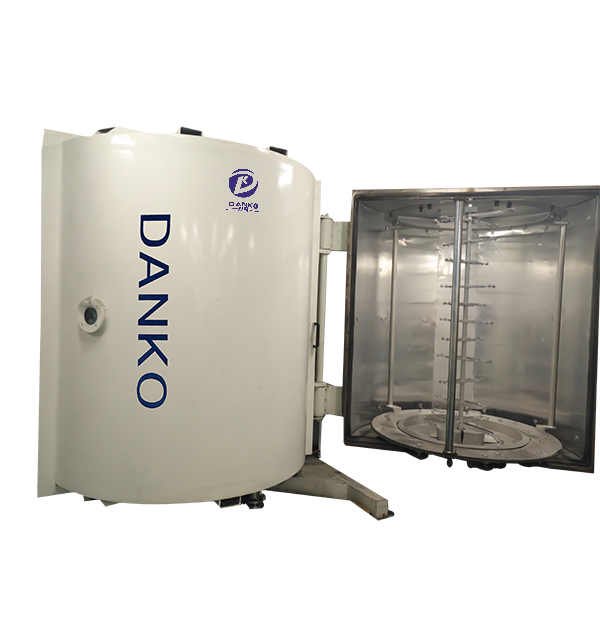
Um refletor com acabamento espelhado não é apenas uma superfície cosmética. É um revestimento de precisão produzido sob vácuo, e a máquina que o deposita determina o desempenho óptico e a vida útil do farol.
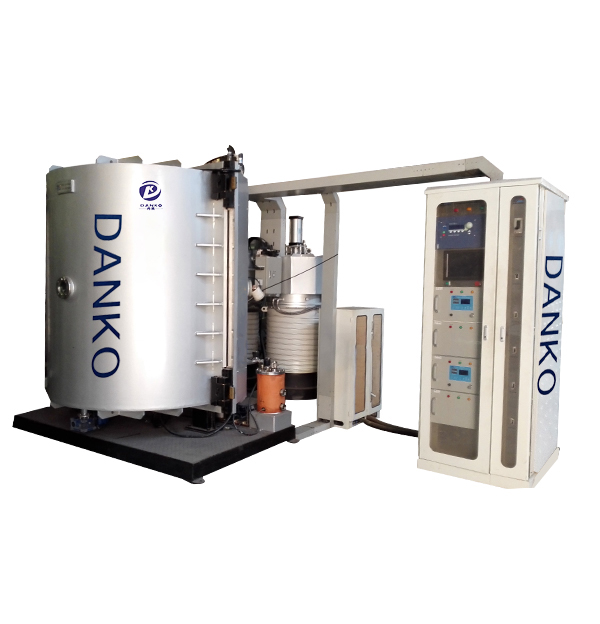
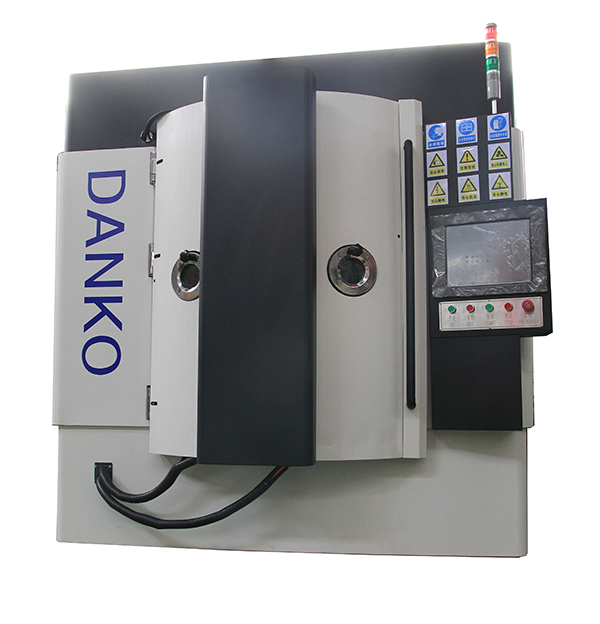
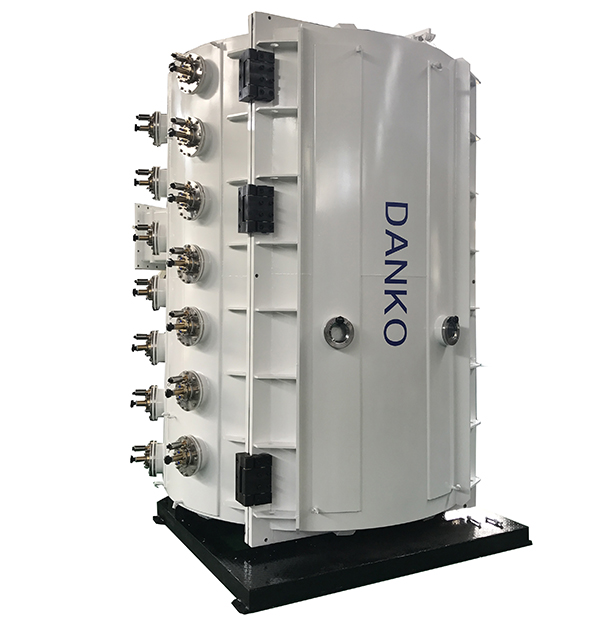
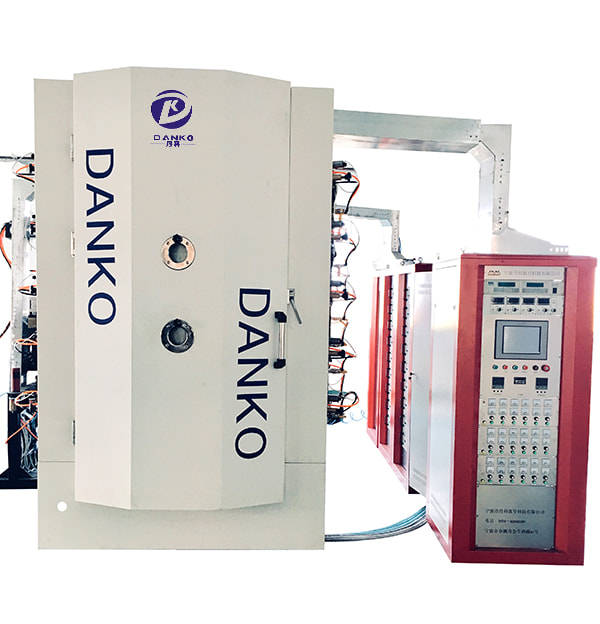
Passe por qualquer linha de produção de faróis automotivos e o copo refletor é a peça que chama a atenção. Em poucos segundos, um suporte de plástico moldado é transformado num componente perfeitamente reflexivo. O que parece ser um simples acabamento metálico é na verdade uma película fina projetada para manter a geometria do feixe enquanto enfrenta calor, umidade, vibração e exposição UV. O sistema que aplica este filme é uma máquina de revestimento PVD leve para automóveis.
PVD significa deposição física de vapor. O processo ocorre em uma câmara de vácuo selada, onde uma fonte de metal sólido é evaporada ou pulverizada e então condensada na superfície do refletor. Para iluminação automotiva, o revestimento mais comum é o alumínio, às vezes coberto por uma camada protetora de óxido. O resultado é uma película metálica densa e uniforme que cria o familiar efeito de espelho atrás da lâmpada.
Os refletores automotivos são diferentes dos acabamentos decorativos ou dos revestimentos de ferragens em um aspecto fundamental: eles são componentes ópticos. O revestimento deve fazer mais do que parecer brilhante. Ele deve refletir a luz difusa da lâmpada em um padrão de feixe controlado, manter esse desempenho após o ciclo de temperatura e manter a adesão em polímeros que se expandem e contraem.
Os requisitos típicos para uma camada refletora de superfície A incluem um valor de refletância acima de 90% na faixa visível, espessura de filme na faixa de 50–200 nm para alumínio e resistência à exposição térmica que pode atingir 120–180°C perto de lâmpadas de alto rendimento. A mesma peça também pode enfrentar névoa salina e umidade no ambiente do veículo. Essas condições desqualificam muitos revestimentos decorativos genéricos que funcionam bem em peças estáticas, mas falham sob estresse automotivo.
| Método | Reflexividade | Adesão em plástico | Carga ambiental | Uso automotivo típico |
|---|---|---|---|---|
| Alumínio PVD | 90% | Alto com pré-tratamento adequado | Baixo; processo de vácuo | Refletores de faróis e faróis de neblina |
| Prateamento químico | 85–90% com camada protetora | Médio; sensível à superfície do polímero | Alto; resíduos químicos | Peças interiores decorativas, algumas óticas |
| Cromo galvanizado | 70–80% | Abaixe em plástico não condutor | Efluente de metais pesados | Peças de acabamento não ópticas |
É por isso que uma máquina de revestimento PVD construída para lâmpadas automotivas é especificada não apenas pelo desempenho de vácuo, mas pela capacidade de repetir um acabamento óptico durante todo um turno de produção. Uniformidade, controle de espessura e deposição livre de partículas são as métricas que importam.
Independentemente da tecnologia de vácuo utilizada, o ciclo de revestimento segue a mesma lógica. As peças são limpas e carregadas em um rack giratório dentro da câmara. A câmara é bombeada até um vácuo de trabalho, geralmente na faixa de 10 −2 para 10 −3 Pa para evaporação, para permitir que os átomos do metal viajem sem colidir com as moléculas do gás. Após uma etapa de limpeza por descarga luminosa, a fonte de deposição é energizada e o vapor metálico reveste a superfície exposta do refletor.
Para refletores de lâmpadas, a evaporação térmica com fio de alumínio ainda é a rota mais utilizada porque produz um filme denso e brilhante com altas taxas de deposição. A pulverização catódica por magnetron é usada quando o revestimento deve ter adesão superior ou quando um filme de liga é necessário. Alguns sistemas combinam ambos em uma câmara, permitindo que uma camada protetora pulverizada seja depositada imediatamente após a camada reflexiva sem quebrar o vácuo.
As principais variáveis no nível da máquina são a velocidade de bombeamento, a geometria de rotação e o controle de deposição. Um bombeamento lento cria vapor de água residual que reduz a adesão; um acessório estático cria uma película não uniforme em copos refletores profundos; uma taxa de alimentação instável cria faixas na superfície reflexiva. É por isso que operadores experientes olham além do tamanho máximo da câmara ao avaliar uma máquina. Para uma visão mais ampla de como a metalização a vácuo está mudando a produção de iluminação, consulte nossa nota anterior sobre tecnologia de revestimento a vácuo para iluminação automotiva.
Uma camada refletora não precisa ser perfeitamente uniforme em cada milímetro quadrado, mas deve ser repetível em todas as partes.
Nem todas as máquinas de revestimento PVD para iluminação automotiva são projetadas para a mesma carga de trabalho. Uma pequena unidade de laboratório e um sistema de produção em massa podem depositar alumínio, mas suas janelas operacionais são completamente diferentes. Ao definir seus requisitos, pressione estas cinco áreas:
Para os fabricantes de iluminação que integram o refletor e o conjunto externo de lâmpadas em um único processo, o escopo também pode incluir o revestimento das superfícies internas dos alojamentos dos faróis e das lâmpadas traseiras. Essas peças possuem geometrias diferentes, mas a mesma necessidade de baixa densidade de defeitos e aparência óptica reproduzível.
Muitos compradores comparam as máquinas de revestimento em termos de preço, tamanho da câmara e tempo de ciclo cotado. Esses são números básicos úteis, mas o custo operacional real é determinado pelo rendimento, pelos consumíveis e pela resposta do serviço.
Considere primeiro o lado consumível. Os sistemas de evaporação térmica consomem fios e filamentos de alumínio ou aquecedores de cadinho. Os sistemas de pulverização catódica requerem alvos que sofrem erosão em um perfil característico. Ambos necessitam de limpeza periódica das paredes da câmara para evitar a descamação do filme. Uma máquina que seja fácil de abrir, limpar e recarregar terá um tempo de atividade efetivo maior do que uma com maior capacidade nominal, mas com difícil acesso para manutenção.
Outro custo oculto é o desenvolvimento de processos. Se o fornecedor não puder ajudá-lo a otimizar o ciclo de revestimento na geometria de sua própria peça, você poderá passar semanas em tentativas e erros internos antes de atingir a refletância e a adesão necessárias. Solicite testes de revestimento em amostras representativas antes de assinar um pedido e verifique se a mesma equipe oferece suporte para solução de problemas de revestimento após a instalação.
Uma máquina de revestimento PVD para luz automotiva é uma ferramenta de produção, mas também é a porta de qualidade final para um componente óptico. A máquina determina a eficiência com que a luz da lâmpada chega à estrada, como o refletor sobrevive ao estresse térmico e ambiental e quão consistente é o produto em escala.
Na hora de selecionar o equipamento, o caminho certo é começar pela peça e não pelo folheto. Defina a geometria do refletor, o substrato plástico, a refletividade necessária, a especificação do teste climático e o resultado projetado. Em seguida, mapeie esses requisitos para o sistema de vácuo da máquina, fonte de revestimento, acessórios rotativos e controles de processo. E por fim, confirme se o fornecedor consegue transferir conhecimento prático do processo junto com o hardware.
Para fabricantes que ingressam na iluminação automotiva ou atualizam linhas existentes, uma máquina de revestimento PVD construída de acordo com requisitos específicos de lâmpadas não é um refinamento opcional. É o núcleo de um produto de iluminação durável, eficiente e defensável.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *
Telefone: +86-13486478562
FAX: +86-574-62496601
E-mail: [email protected]
Endereço: Nº 79 West Jinniu Road, Yuyao, cidade de Ningbo, província de Zhejiang, China

OEM/ODM Fabricantes de revestimentos PVD